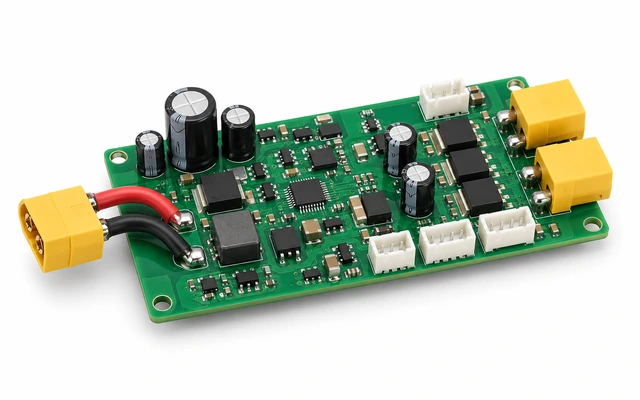
功率区域按封装安排焊接检查
功率器件与主控外围可能采用不同封装,贴装时需要对应器件方向和焊盘位置,焊接检查关注连接状态及相邻器件空间。对同类订单,功率器件的准确型号、封装和允许替代范围应在BOM中明确,避免以外观相似作为物料替代依据。
PCBA加工 · 电子装联
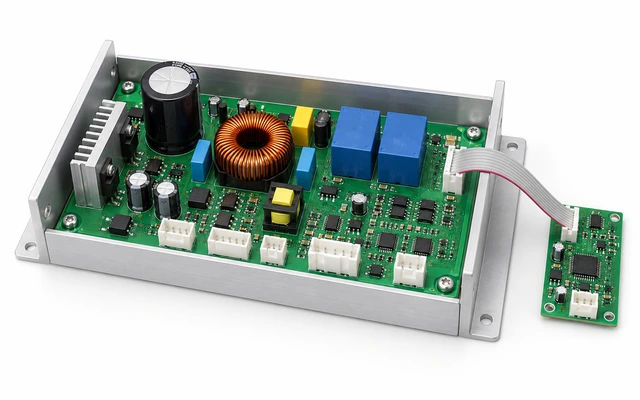
无刷电机控制PCBA加工,按功率器件、电解电容与连接件的装配要求衔接SMT和插件后焊,完成板卡装配及功能测试。
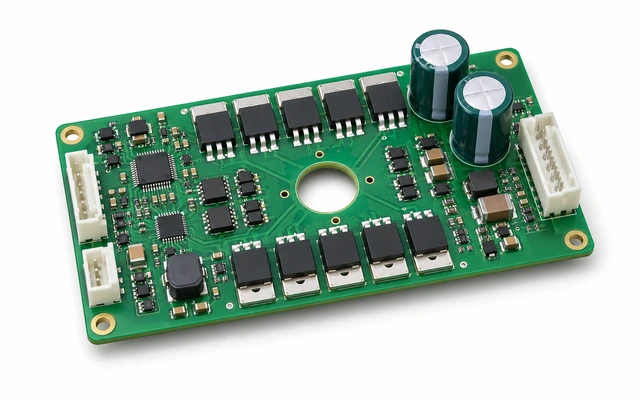
该项目用于无刷电机控制板卡,板上装配包含功率器件、电解电容及连接件。诚利鑫承担元器件采购、SMT贴片、插件后焊、板卡装配和功能测试,组织贴片与插件混合焊接的PCBA加工交付。
电机控制板的功率区域、控制区域与外部连接具有不同装配要求。功率器件关注封装定位与焊点,电解电容需要对应极性和安装空间,通孔件则需要安排插装与后焊。工序衔接要结合器件的焊接方式组织,不能把整板器件当作同一种贴装对象。
| 加工对象 | 诚利鑫承担工作 | 装配重点 |
|---|---|---|
| 功率与控制贴片器件 | 物料配套、SMT贴装与焊接 | 封装定位、方向及焊点连接 |
| 电解电容与通孔件 | 插装、插件后焊与装配检查 | 电容极性、器件高度和引脚连接 |
| 电机侧与外部接口 | 连接件装配、板卡功能测试 | 接口定义、供电与电机配套条件 |
功率器件与主控外围可能采用不同封装,贴装时需要对应器件方向和焊盘位置,焊接检查关注连接状态及相邻器件空间。对同类订单,功率器件的准确型号、封装和允许替代范围应在BOM中明确,避免以外观相似作为物料替代依据。
电解电容装配需要对应正负极标识、焊盘位置和安装高度。插装时先对照物料与装配图确定方向,后焊再检查引脚和焊点。若电容邻近连接器或结构件,同类项目应补充器件高度及安装图,让极性检查和设备空间配合在同一工序中完成。
混合焊接按器件封装和工序要求组织,先区分需要回流焊接的贴片元件与需要插装后焊的通孔件,再安排工序之间的检查。插件位置会影响后焊操作空间,工艺选择还需结合板面布局与器件耐热条件,不能仅以插件数量决定整板焊接方式。
本项目包含板卡功能测试,供电和控制接口检查与电机侧测试分别明确条件。需要电机参与时,应提供电机配套、接线方式、控制输入和判定要求;没有明确测试资料时,不将运行速度、输出功率或长时间负载试验视为默认测试项目。
交付衔接功率器件焊接、电解电容及连接件装配和板卡功能检查。同类控制板可将电机配套、结构件安装或程序烧录另列委托范围,使加工、装配与功能测试各有清晰的输入。
包含元器件配套、SMT贴片、插件后焊、板卡装配与功能测试。本项目关注功率器件、电解电容和通孔连接件,电机整机装配、程序配套及运行测试范围需另行列明。
由PCB与电子物料、贴片焊接、插件后焊、装配及测试费用构成。功率器件封装、通孔件数量和安装方式会影响工时,电机参与测试时还需明确配套与操作工作。
提供BOM、PCB制造文件、坐标、装配图及测试要求,重点写明功率器件型号、电解电容规格与接口定义。电机侧测试需附配套与接线资料,可按PCBA报价资料清单整理。
按BOM、器件极性标识与装配图对应正负极,插装和后焊检查相互衔接。高度、引脚成形和结构空间也需明确;图纸与丝印存在差异时,应先统一装配依据再安排焊接。
不一定,应按器件封装、布局及耐热条件安排回流、插件焊接和局部后焊。具体工序要看通孔件位置与操作空间,DIP插件与后焊说明可帮助划分不同工序的工作范围。
需要匹配的电机或负载配套、供电和接线要求、控制输入及判定步骤。板卡功能检查与电机运行、长期负载或整机测试的范围不同,应明确订单实际需要的项目。
提供BOM、贴片坐标、插件装配图和功能要求,沟通功率器件焊接、电容插件与整板测试。