贴装工序示例
假设一个项目实测有效贴装8,000点/小时,每板400点,则贴装上限为20板/小时。这里8,000与400是演算输入,不是诚利鑫产能。
PCBA组装工艺从供料、印刷、贴装与焊接衔接到检查、烧录和功能测试。按板件、封装、插件和出货形态确认生产条件,设备介绍与本次订单工艺分别核对,测试覆盖和验收条件写入项目要求。
咨询PCBA加工方案 →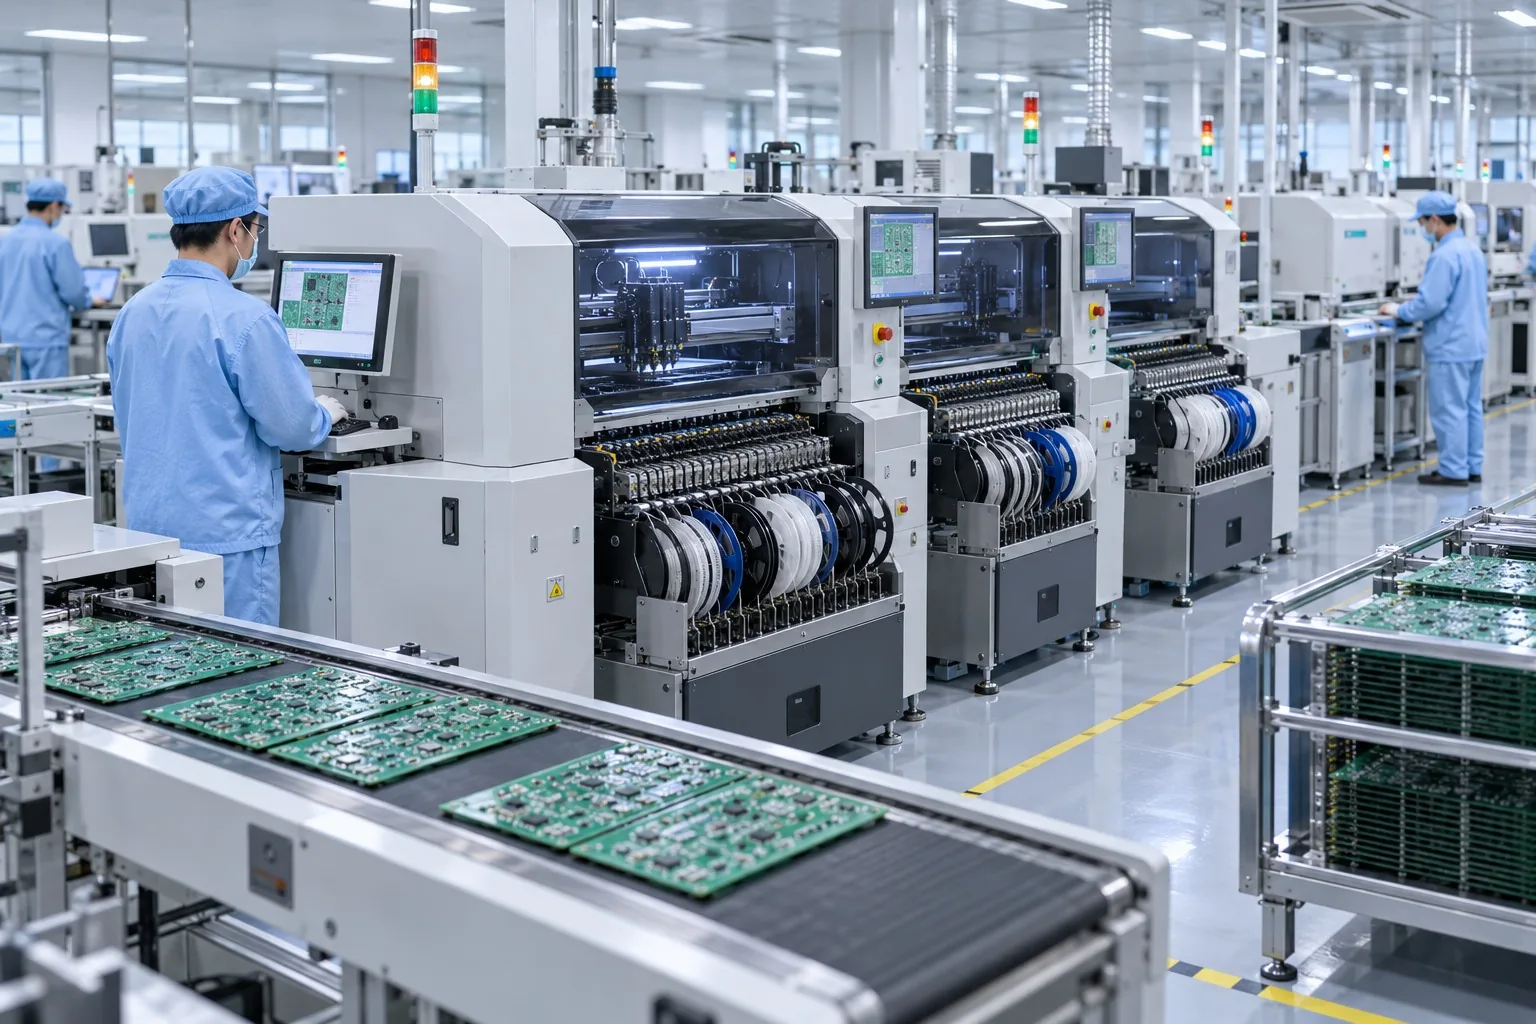
下表为诚利鑫2025年历史产线与设备配置。询价时确认当前承担该项目的产线及检测安排。
| 工序 | 2025年历史配置 | 对应加工内容 |
|---|---|---|
| SMT贴片 | 20条SMT线体;NPM-TT2(8+3T)、NPM-D3A、JUKI RS-1 | 单/双面装联的供料、贴装与换线配置按BOM核对 |
| 锡膏印刷 | DESEN-1008、GKG-G5 | 钢网、板支撑、Mark识别和开口锡量组合评审 |
| 回流焊 | JT Reflow(资料没有完整型号及温区数) | 确认炉型、气氛、载具、传送方式;以实测曲线确认热过程 |
| DIP/波峰焊 | 4条DIP线;4台SUNEAST波峰焊机 | 插件、遮蔽治具、锡炉焊料、后焊和热敏元件分工 |
| 成品装配 | 5条装配线 | 外壳、线束、紧固、烧录与产品测试范围逐项确定 |
诚利鑫按受控BOM、板件、供料及交付要求评审本次加工路线。下面列出需要确认的条件和验证动作;实际范围由工程评审、工装及首件结果共同确定。
| 评审对象 | 项目输入 | 确认与验证 |
|---|---|---|
| 板件与拼板 | 单板和拼板长宽、板厚、公差、外形及翘曲 | 核对夹持、支撑、传送和分板;超出已验证组合时先做工装或试产评审 |
| 封装与间距 | 完整料号、封装图、间距、器件面别与DNP | 注明英制或公制,检查焊盘、阻焊、钢网和供料;不能仅凭封装简称放行 |
| 隐藏连接 | BGA球图、QFN散热焊盘、孔处理与热限制 | 确定印膏、温度实测及隐藏焊点的检查覆盖,保存首件证据 |
| 高度与载具 | 双面最高器件、底面突出、重型件及悬出区 | 核对印刷、回流、检测、分板和壳体空间,必要时评审专用支撑 |
| 定位与精度 | Mark、坐标原点、角度约定及器件焊盘 | 以实际器件和首件结果确认适配;不把设备标称精度直接写成成品保证 |
| 供料与齐套 | 包装、批次、数量、极性、MSL及替代权限 | 确认料损、余料、保存和齐套日期,缺料或超暴露先隔离处理 |
| 混合工序 | SMT面别、插件、后焊、压接、清洗及涂覆 | 按器件热限制和可达性安排先后次序,明确委外与厂内责任 |
| 测试与交付 | 程序校验、接口、供电负载、用例及记录 | 把检查、烧录、测试、复验与最终交付形态分别列入范围 |
例如,一款双面板若在底面布置高连接器,需要同时检查首面支撑、二次回流、分板和成品装配空间。单独确认贴片机能够容纳板框,不能关闭整条路线的适配问题。
| 工序 | 需要给出的实际参数 | 首件或过程记录 |
|---|---|---|
| 来料/IQC | 制造商料号、封装、批次、数量、DNP、替代料批准、MSL等级与暴露时间 | 料表核对、缺料/错料/超暴露处理与齐套记录 |
| 印刷 | 钢网厚度与开口、锡膏型号/批次、回温搅拌、支撑、刮刀条件 | 印刷外观和测量记录;大/小焊盘锡量冲突的试验结果 |
| 贴装 | 坐标原点、面别、角度约定、Mark、封装图、供料器/吸嘴及器件高度 | 首件位号/极性/方向;关键器件对中与复核记录 |
| 回流 | 实测峰值、升温斜率、液相以上时间、各测点差异与器件温度限制 | 测温板布点、曲线版本、焊料/产品版本和异常处置 |
| DIP/后焊 | 引脚孔配合、剪脚长度、焊料体系、预热/接触条件、遮蔽治具和热敏元件 | 首件焊点、桥连/漏焊/孔填充检查及返修复核 |
| 分板/装配 | 分板方式、应力敏感区域、紧固顺序/扭矩、线束走线与壳体配合 | 试装、受力检查、作业版本和成品外观记录 |
回流曲线应在实际焊点位置测量,并同时符合所用锡膏与器件的热限制。炉区设定温度和焊点实际温度分别记录,首件确认后冻结曲线版本。
| 项目 | 历史配置/工程用途 | 确定的参数与交付 |
|---|---|---|
| 外观、AOI、隐藏焊点 | AOI、X-ray和ICT的当前设备、在厂/委外及覆盖需另行确认;不由贴片机型号推定 | 位号/焊点覆盖、图像/判据、抽样或全检、缺陷复核及漏测风险 |
| 烧录与FCT | 按客户程序、接口和用例制定;治具及软件责任明确 | 校验值、供电/负载、输入/输出限值、SN、原始值与判定 |
| 电气安全与电源 | 有高压测试仪、电源老化柜、压差仪&低电流 | 试验电压/电流、时长、负载、温度与判定阈值按产品确认 |
| 环境与防水 | 有振动测试台、IPX7防水测试机 | 试验对象、状态、工况、持续时间与失效判据;设备名称不代表所有成品IP等级 |
| 光学/尺寸与材料 | 有积分球、灯条光效、透镜偏心度、二次元及RoHS测试设备 | 波长/光通量或尺寸项目、仪器量程校准、样本与报告范围 |
外观合格、焊点图像、电气网络测试和功能通过分别记录。FCT未覆盖的网络不自动算通过;老化也不能代替设计可靠性验证。参见产品测试资料与交付要求。
工厂有效交付量取决于最慢工序和良品产出,不能把PCB平方米产能换成PCBA块数,也不能直接累加贴片机理论CPH。
假设一个项目实测有效贴装8,000点/小时,每板400点,则贴装上限为20板/小时。这里8,000与400是演算输入,不是诚利鑫产能。
若单工位每板测试180秒,另需30秒装卸,则理论约17.1板/小时;加上复测、停机和良率后还会下降。
对照印刷、贴装、插件、烧录、测试及装配的实际节拍,扣除换线/治具/维修占用;物料齐套和文件冻结后确认分批交期。
询价请提交数量、单板贴装点数与DIP点数、单双面、供料方式、烧录/测试内容、外壳线束和分批需求。工程回复应包含工艺路线、当前确认的板型/封装范围、首件或试产项目及交付计划。
复杂封装先评审印刷、热过程和检测;批量项目同时确认齐套与测试节拍。