DFM · 裸板制造
检查材料、叠层、铜厚、线宽线距、孔型及表面处理,输出批准叠层、孔表、工艺图和CAM问题单。
DFMA把设计要求转成具体制造动作:先检查PCB叠层、线路和孔,再核对封装、拼板及焊接条件,最后检查测试点、程序和夹具。评审交付定位到层、网络、器件位号和尺寸的修改清单,而不是一份没有结果的“可制造”结论。
咨询DFMA评审 →
检查材料、叠层、铜厚、线宽线距、孔型及表面处理,输出批准叠层、孔表、工艺图和CAM问题单。
核对BOM封装、坐标面别、工艺边、支撑、钢网和热过程,输出拼板建议、装联问题和首件计划。
核对测试点、可接触空间、电气网络、烧录接口和功能用例,输出覆盖矩阵、治具/程序需求和判定规则。
| 检查对象 | 具体检查 | 建议或交付 |
|---|---|---|
| 材料与叠层 | 材料型号、逐层铜厚、介厚、压合结构、总板厚和公差;高速信号对应参考层 | 批准叠层;替代材料的介电、热和可靠性影响 |
| 线路与阻焊 | 最小线宽/线距与铜厚对应;阻焊桥、开窗、丝印压焊盘及铜到板边距离 | 坐标/网络定位图;补偿、改线或开窗建议 |
| 孔与连接 | 通孔/盲埋孔跨层、钻孔与成品孔定义、孔环、纵横比、填孔及背钻残桩 | PTH/NPTH和跨层孔文件分别提供;孔表与特殊工艺图 |
| 外形与表面 | V槽/铣槽、拼板、安装孔、金手指、接触区域和表面处理兼容性 | 外形与装配公差确认,避免板厂改变形状后无法装壳 |
| 检查对象 | 具体检查 | 建议或交付 |
|---|---|---|
| BOM与坐标 | 制造商完整料号、封装尺寸、位号、面别、旋转定义、DNP和替代许可 | Gerber/BOM/坐标/装配图互相核对;先关闭封装与极性冲突 |
| 拼板与夹持 | 工艺边、全局/局部Mark、薄板支撑、底面突出件、元件离分板线距离 | 拼板和支撑/载具图;评估分板应力与连接器悬挑 |
| 钢网与锡膏 | 开口面积比、厚度、QFN热焊盘分窗、细间距与大焊盘的锡量冲突 | 钢网分区或阶梯评审;印刷验证和锡膏量检查 |
| 回流与混装 | 焊料体系、器件MSL/温度限制、铜厚、双面顺序和后续波峰/后焊热暴露 | 按实测焊点温度确定曲线;热敏器件和混装路线单独确认 |
| 检测方式 | 设计/客户输入 | 检测边界与输出 |
|---|---|---|
| AOI/外观 | 可见焊点、极性标识、参考照片和器件遮挡 | 可识别外观缺陷;不能单独判定BGA底部焊点或电路功能 |
| X-ray | BGA/QFN等隐藏焊点、关键区域、空洞判据和抽样规则 | 检查内部形态;图像本身不等于电气或功能测试通过 |
| ICT/飞针 | 网表、测试点、可接触面、元件隔离条件、探针空间 | 设计可达性和覆盖矩阵;治具及程序另行确认 |
| FCT/烧录 | 接口接线、电源/负载、程序校验值、测试步骤和上下限 | 输出SN/版本/原始测量值/判定;未覆盖项目明确列出 |
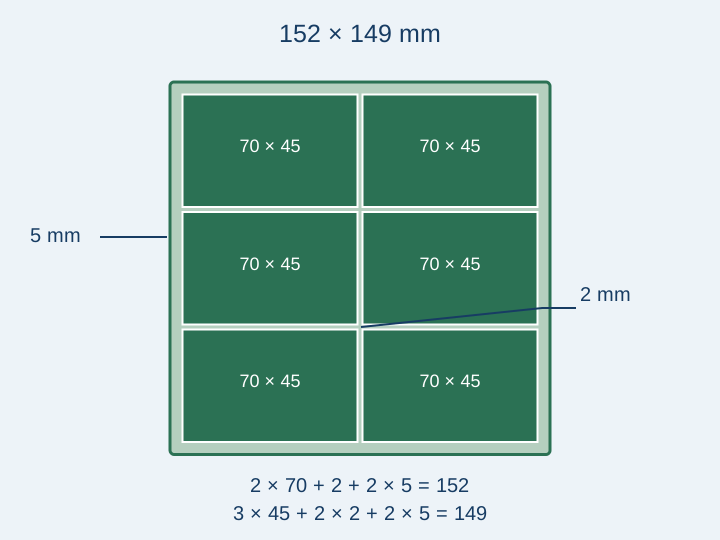
假设70 mm方向排2列、45 mm方向排3行,板间距2 mm,四边工艺边各5 mm,则拼板为152 × 149 mm:宽=2×70+2+2×5;高=3×45+2×2+2×5。
接着检查Mark位置、V槽或邮票孔、元件离分板线距离、连接器突出及底面支撑。单板尺寸合适,并不代表拼板能在整条产线上流转。
假设矩形开口0.25 × 0.30 mm,钢网厚0.12 mm,面积比为开口面积÷侧壁面积,即0.075÷[2×(0.25+0.30)×0.12]≈0.568。
厚度改为0.10 mm时约为0.682,但大焊盘锡量也会随之减少。需要一起考虑开口、钢网制造工艺与不同器件的锡量,不能只把整张钢网改薄。
TI SLUA271C第11页讨论小于0.66面积比的开口及镍成形钢网;这属于该文档的QFN/SON印刷方法参考,不是通用合格保证。建议与钢网供应方确认,再用印刷试验验证。
| 问题定位 | 风险与可选改动 | 关闭依据 |
|---|---|---|
| U12:QFN散热焊盘下有开放过孔 | 可能吸锡;评估过孔处理、位置和钢网分窗,权衡散热、成本与锡量 | 更新焊盘/孔工艺图,试产检查焊点并验证温升 |
| J3:连接器伸出工艺边 | 夹持、过炉或分板受力冲突;调整拼板/连接器工序或设计载具 | 客户批准拼板,实物试装与分板检查 |
| TP7:测试点被结构件遮挡 | 成品阶段不可探测;移动测试点、改测试顺序或引出测试接口 | 治具接触验证,更新覆盖矩阵和测试步骤 |
Gerber、钻孔、叠层、原理图/网表、BOM、坐标、装配/结构图、测试规格统一版本;缺项列明。
裸板、装联、测试分别定位问题,再核对改动对材料、采购、装配和成本的交叉影响。
每项问题给出改动选项、影响、责任人和答复;未经许可不替换关键物料或改变叠层。
交付问题清单、批准文件、未关闭例外和验证计划;首件/试产记录确认后转入批量。
最终资料包包含:带图的问题清单、批准叠层与孔表、拼板/钢网建议、装联注意事项、测试覆盖矩阵、客户答复和唯一生产版本。设计修改、仿真、治具制作和程序开发是否包含,需在委托范围中明确。
有现成资料可直接提交联合评审;处于设计阶段则先核对委托输入与制造约束。
中文资料|PCB制造资料打包:单位、层序与工程说明:制板、孔跨层及文件语义方法。
中文资料|QFN与SON装联:散热焊盘、印刷与焊点验证:QFN/SON 焊盘、钢网及实测热过程方法;不是企业能力。
中文资料|PCBA拼板与工艺边:定位、支撑和分板:其他制造商工艺输入参考;尺寸条件不通用于所有工厂。