Kester NP560资料把它列为免清洗、无铅、无卤锡膏,助焊剂分类为ROM0。原厂2021-10-20资料的1300 poise为典型黏度,条件是Malcom黏度计10 rpm、25 °C;不能换成无测试条件的现场验收值。
NP560锡膏的评审要点
| 核对对象 | 中文解释与适用条件 | 项目确认与记录 |
|---|---|---|
| 材料状态 | 保存包装批次、储存、回温和开封记录 | 按适用资料控制回温;避免结露及混入失效材料 |
| 印刷条件 | 钢网开口、厚度、释放和板面支撑共同影响转移 | 用SPI或批准的检查方法验证体积、偏移和重复性 |
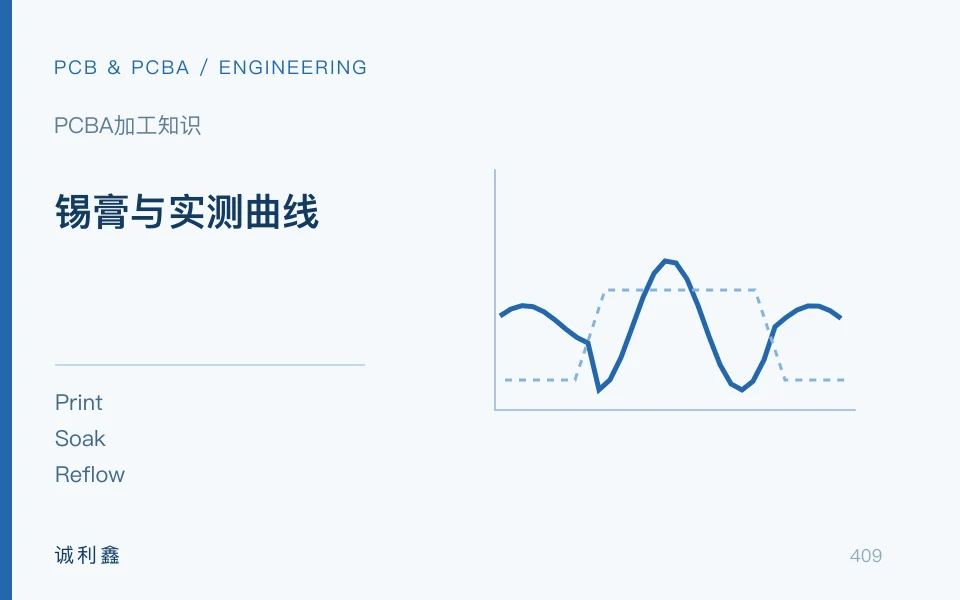
| 回流与残留 | 原厂曲线是工艺起点,完整板上温度仍需实测 | 记录升温、液相以上时间与峰值;残留处理依产品要求 |
| 印刷起点|2021-10-20资料 | 刮刀速度25–150 mm/s;普通印刷角度60°,针孔印刷45°;压力0.18–0.27 kg/cm;脱模2–10 mm/s | 先定速度,再取能清干净钢网的最低压力;钢网底部清洁按溶剂、真空、干擦验证相容性 |
| 钢网工作时间 | 原厂给65–85 °F(约18–29 °C)、10–70%RH下钢网寿命8小时;初始锡膏条约2 cm,低于1.4 cm时补充 | 这是NP560的指定条件,现场温湿度和印刷停顿不同须重验,不推成所有锡膏通用寿命 |
| SAC回流起点 | 45 °C至峰值3.5–4.5 min;升温0.7–2.0 °C/s;130–180 °C预热30–90 s;峰值235–255 °C;冷却3–6 °C/s | TAL按所用合金液相线计算,SAC305为221 °C;以板上焊点实测并同时服从最敏感器件MSL热限制 |
| 回流与残留调整 | 原厂提出180–200 °C增加20–30 s浸温可帮助降低空洞及立碑风险;NP560在适用工艺下的残留可保留,若需去除应验证清洗剂 | 曲线是配方指南,炉型、板厚和器件组合会改变最佳设置;清洁放行仍按具体产品的电气及环境要求 |
| 粉号、储存与回温 | 建议0–10 °C冷藏;T3/T4自制造日起冷藏寿命12个月,T5为6个月;原页另列不高于27 °C室温最长4周的存放说明 | 不能把T3/T4的12个月用于T5;使用前回稳至室温,储存/回温/开封依具体粉号批次文件记录 |
少锡和空洞同时出现,先改锡膏还是曲线
同一缺陷可能来自印刷转移、材料状态和焊点热过程。先保留缺陷分布与印刷记录,避免一次换钢网、锡膏和炉温后失去可比性。
检查顺序
- 核对粉号、批号、储存、回温与开封记录,确认适用资料版本
- 检查钢网开口、释放和板支撑,把印刷异常与回流后异常分开
- 在实际焊点测温并逐项调整,比较锡量、空洞与桥连变化
应交付的判断与记录
输出材料状态、钢网版本、实测曲线和缺陷统计;原厂曲线作为试验起点,放行依据是当前板与器件共同允许的窗口