工程参考配置
仪表PCBA加工:加工配置与测试交付
以下为可调整的工程配置,供材料、功能与工艺评审使用;不作为现货型号或当前产线能力承诺。最终以批准制造资料和订单验收要求为准。
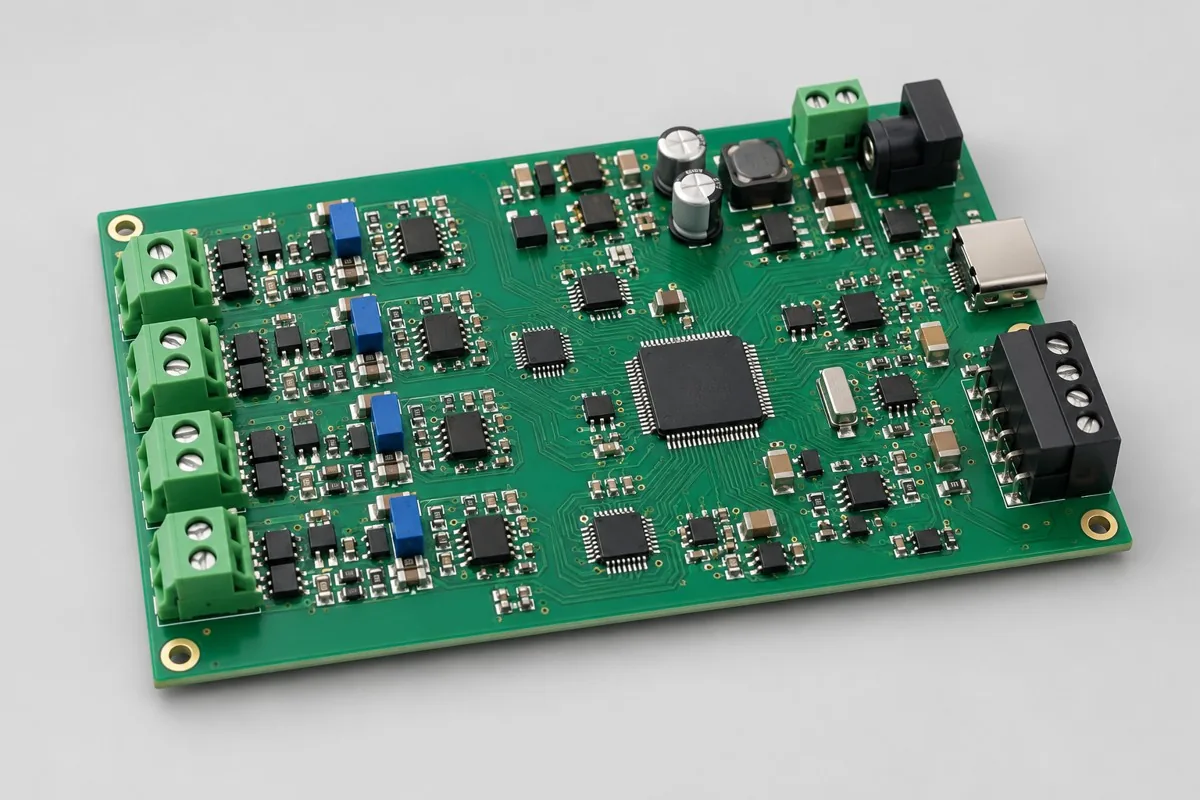
仪表采集板小批量加工面向4路电压/电流仪表输入的委托制造与采购核对。先确认MCU+ADC+精密参考/滤波、RS-485或USB;端子输入;调试口及4层FR-4基线;模拟与通信分区,再比较SMT→接口后焊→烧录→分量程校准的加工范围和零点/跨度、多通道、通讯与掉电保持的验收成本。本页把样板/小批板+校准表+变更与测试记录与电压/4–20mA参考前端分别设计分开说明,便于判断报价是否覆盖本次实际用途。 询价资料参考:BOM裸板供料
参考规格与配置选项
| 选择项 | 参考配置 |
|---|---|
| 供电与逻辑域 | 24V或5V供电选项 |
| 功能模块 | 4路电压/电流仪表输入 |
| 核心器件/架构 | MCU+ADC+精密参考/滤波 |
| 接口与通道 | RS-485或USB;端子输入;调试口 |
| 板层与材料选项 | 4层FR-4基线;模拟与通信分区 |
| 器件形态 | QFN ADC、精密件、端子与可换前端 |
| 组装路线 | SMT→接口后焊→烧录→分量程校准 |
| 供料范围 | 关键精密件指定;试制前端可分版本采购 |
| 固件与参数 | 量程、单位、滤波、校准与通讯参数 |
| 测试节点 | 零点/跨度、多通道、通讯与掉电保持 |
| 交付物 | 样板/小批板+校准表+变更与测试记录 |
| 配置边界/选项 | 电压/4–20mA参考前端分别设计 |
仪表采集板小批量加工多少钱,报价包含什么?
常规贴装先算“板数 × 每片计费点 × 点价 + 准备费”。100片、200点/片、0.02元/点、300元准备费,演算为700元,即7元/片;这是纯贴装参考,裸板、物料和测试另计。
参考价格,不代表诚利鑫的价格。下面先算加工部分,再叠加当前板卡的物料与测试。公开参考价和演算假设不等于该产品成品售价;税费、运费及采购余料需另核对。
计算公式:整批PCBA费用 = 裸板采购 + BOM实际采购 + 贴装/插件 + 未含的工程、钢网与治具 + 烧录/测试/校准 + 其他约定费用;单板预算 = 整批费用 ÷ 合格交付片数。
计算公式:装联费用 = 数量N × Σ(每片计费点Pi × 对应单价ri)+ 准备费F + 尚未包含的附加工序费。N按片,Pi按双方约定计点,ri按元/点,F按元/款。
| 费用项 | 预算参考金额 | 适用口径 |
|---|---|---|
| 常规阻容贴装 | 0.01—0.03元/计费点 | 仅作为此类贴装的公开参考;不是每颗器件的统一价格 |
| 工程准备 | 150—500元/款 | 按款核算,包含哪些首件、程序和钢网工作须逐项核对 |
计算示例:假设100片、每片200个常规计费点,取0.02元/点与300元准备费:100 × 200 × 0.02 + 300 = 700元,分摊7元/片。同样输入改为10片,演算为340元,即34元/片;这里只固定单价演示准备费分摊,不表示实际订单沿用同一费率。
这是常规贴装与准备费的演算,未计裸板、BOM、插件、烧录、校准和功能测试。板数和点数为预算假设,不是本页产品的实测配置;不同器件、面别和供料包装不能直接套用同一点价。
对本款仪表采集板小批量加工,零点/跨度、多通道、通讯与掉电保持应按实际测试工作另算:测试执行费 = 数量 × 每板测试分钟 ÷ 60 × 约定测试小时费;脚本、治具或校准方法的新制费用只加一次。小时费没有公开统一值,报价单应给出实际时长与费率,不能把这项默认为免费。
计算方法详解:诚利鑫预算指南|SMT贴片加工费怎么算?点数、准备费与PCBA总价。金额用于预算参考与演算,不是诚利鑫的收费表。
精密ADC、参考源、前端电阻和端子影响仪表板物料成本。分量程改件、零点跨度校准和校准读回构成小批主要工作;不同前端版本应分开准备与记录。只比较四路数量会忽略电压与4–20mA输入的电路差异。
| 费用项 | 本款报价对象 | 计费频次与工作范围 | 采购核对 |
|---|---|---|---|
| 板材与核心物料 | MCU+ADC+精密参考/滤波;4层FR-4基线;模拟与通信分区 | 按裸板/元件实际采购数量核价;关键件与替代料逐项授权 | 关键精密件指定;试制前端可分版本采购 |
| 贴装与后装 | SMT→接口后焊→烧录→分量程校准 | 上料/程序准备按批次;装联按板、焊点或工序约定,注明计数口径 | QFN ADC、精密件、端子与可换前端 |
| 制造准备 | 钢网、首件及支撑工装按实际装联路线评审 | 钢网/载具新制可单列一次;复用需核对拼板、版本和完好状态 | 数量减少不自动消除首件、上料准备 |
| 功能配套 | 零点/跨度、多通道、通讯与掉电保持 | 测试方法/治具/脚本准备单列;逐板执行按板、通道或测试时长约定 | 配套开发与每块板的执行记录分开 |
| 软件与参数 | 量程、单位、滤波、校准与通讯参数 | 有固件时区分文件写入校验与软件开发;无固件版本不列烧录 | 客户批准文件、参数及读回规则决定范围 |
| 交付与变更 | 样板/小批板+校准表+变更与测试记录;电压/4–20mA参考前端分别设计 | 附件、重测和版本变更按批准工作项列价;不预填固定费率 | 复单先核BOM、工装、程序和验收版本 |
仪表电压输入和4–20mA输入板有什么区别?
两者输入前端、保护、转换关系和校准源不同。即使使用同款ADC,也不能仅切换显示单位互换;先依据传感器输出和接线确定版本。
| 比较口径 | 本款条件 | 影响采购决定 |
|---|---|---|
| 制造交付 | SMT→接口后焊→烧录→分量程校准 | 按BOM和装配图形成板/组件;不等于所有系统功能通过 |
| 功能验收 | 零点/跨度、多通道、通讯与掉电保持 | 测试刺激、限值、配套和记录明确后比较单价;缺测试输入先评审 |
| 配置选项 | RS-485或USB;端子输入;调试口;4层FR-4基线;模拟与通信分区 | 接口、叠层或器件变化先确认电路/程序兼容,再核装联与测试成本 |
| 交付边界 | 电压/4–20mA参考前端分别设计 | 整机附件、应用开发和项目验证不能默认纳入板卡加工 |
仪表采集板选高分辨率ADC就够了吗?
参考漂移、保护漏电、滤波及线阻同样影响读数。采购应写量程、单位、带宽和校准条件,再比较各通道实测;位数不能单独作为整板精度。
- 先列本次要实现的4路电压/电流仪表输入,区分原样制造、配置调整与新功能开发。
- 再冻结MCU+ADC+精密参考/滤波对应完整料号、RS-485或USB;端子输入;调试口和4层FR-4基线;模拟与通信分区,按关键精密件指定;试制前端可分版本采购拆分客供与代采。
- 用首件核对SMT→接口后焊→烧录→分量程校准及量程、单位、滤波、校准与通讯参数;只提供程序文件时先约定写入校验,开发另行评审。
- 把零点/跨度、多通道、通讯与掉电保持转成有刺激、限值和记录的验收项,说明治具归属、逐板执行和返修复测。
- 最后核定样板/小批板+校准表+变更与测试记录及电压/4–20mA参考前端分别设计,按同数量、同附件、同测试口径比较总价并冻结订单版本。
适用应用与不宜直接套用的场景
传感量程验证、仪表采集试制。
需要高速同步或大数据缓存应比较FPGA/8通道AD;仪表显示的位数不能直接证明测量精度,缺少参考源和误差预算时不承诺准确度。
本产品的装联难点
精密参考、输入滤波和保护器件的装联/清洁一起评审。小批变型要在板号标清量程,校准治具不通过软件“猜”版本;端子后焊后再进行最终零点与跨度校准。
结构、热与配置取舍
保留跳线或可换电阻便于量程探索,但每次改件后都要重新校准。更高分辨率ADC并不消除参考漂移、输入保护漏电和测试线阻。
产品对应测试矩阵
| 节点 | 检查/功能方法 | 验收记录 |
|---|---|---|
| 量程校准 | 每路注入零点/中点/端点 | 原始值、系数和参考源 |
| 通道/接口 | 单路激励及通讯读回 | 通道映射、串扰与单位 |
| 参数保存 | 修改量程、断电再读取 | 系数、参数与程序版本 |
缺陷处理与验收
校准系数写错板、输入网络错值和接线混淆是试制高风险点。验收对变型建立专用限值和量程标签,返修模拟路径后重新校准,记录改件原因。
小批仪表PCBA:供料与版本管理
关键电阻、参考源和ADC锁料号;客供精密器件附包装与批次。代采替代先说明误差/漂移条件,不能只以同阻值批准。
试制与批量的差异
首批用于确定误差预算和校准方法;量产前冻结量程、测试点与治具,移除未受控调试跳线,让校准结果能按板号追溯。
交付配置
样板/小批板+校准表+变更与测试记录。电压/4–20mA参考前端分别设计。
把本款配置转成可评审订单
小批量仪表采集板下单核BOM、数量、供料与下表条件;本板SMT工序补贴片坐标、DNP及装配图。委托烧录时提供量程、单位、滤波、校准与通讯参数对应的文件、写入规则与校验。委托本页零点/跨度、多通道、通讯与掉电保持中的校准任务时,补量程/参考源、限值与参数写入要求。费用分物料、SMT→接口后焊→烧录→分量程校准及所需钢网/上料、支撑载具和测试配套评审;资料变更重新批准版本,齐套和排产确认后约定交付节点。
| 本产品需补齐的输入 | 影响的工程决定 | 订单约定的记录/交付 |
|---|---|---|
| 仪表输入模式 | 逐路标电压/电流输入、量程和接线;决定校准源与分压/采样阻值。 | 记录每通道零点/满量程及参数校验值,不以一路校准替代其余通道。 |
| 试制可调项 | 列可换电阻、跳线和正式批量配置。 | 调试变更单关联BOM与固件,防止测试报告仍用旧量程。 |
仪表采集板小批量加工常见问题
仪表采集板小批量加工多少钱,报价包含什么?
常规贴装先算“板数 × 每片计费点 × 点价 + 准备费”。100片、200点/片、0.02元/点、300元准备费,演算为700元,即7元/片;这是纯贴装参考,裸板、物料和测试另计。 参考价格,不代表诚利鑫的价格。 查看费用项、计算条件与来源。
仪表电压输入和4–20mA输入板有什么区别?
两者输入前端、保护、转换关系和校准源不同。即使使用同款ADC,也不能仅切换显示单位互换;先依据传感器输出和接线确定版本。
仪表采集板选高分辨率ADC就够了吗?
参考漂移、保护漏电、滤波及线阻同样影响读数。采购应写量程、单位、带宽和校准条件,再比较各通道实测;位数不能单独作为整板精度。
小批仪表板改一个量程要重新收费吗?
改前端或参数后需重校相应通道,并可能调整测试源及治具。报价应列原量程与新量程的改件、校准和版本工作,不能将它视为单纯换标签。
仪表板出厂校准表应包含什么?
包含量程版本、参考点、原始或转换结果、系数与程序对应关系。记录跟随板卡,避免同一硬件被写入其他量程的校准参数。
四路仪表板不同单位能共用一套系数吗?
量程、单位转换和前端各有条件,系数应对应通道及版本。不同前端改件后重校,出货前读回参数,避免读数看似正常而单位或跨度错误。
仪表小批可换前端对比怎样安排?
把每个前端标为独立BOM变型,分别保存零点跨度、滤波和测试源结果。准备费与改件校准分开,才能判断哪种电路适合后续量产。
仪表采集板小批量加工的量程校准测试如何列入采购验收?
本款参考方法是每路注入零点/中点/端点,记录应包含原始值、系数和参考源。询价时先给测试输入、适用配置和判定限值,再约定首件验证与逐板执行的范围;测试配套准备和每次执行分开核价。缺少限值时可先评审方法,不能把完成操作写成指标达标。
仪表采集板小批量加工的通道/接口测试如何列入采购验收?
本款参考方法是单路激励及通讯读回,记录应包含通道映射、串扰与单位。询价时先给测试输入、适用配置和判定限值,再约定首件验证与逐板执行的范围;测试配套准备和每次执行分开核价。缺少限值时可先评审方法,不能把完成操作写成指标达标。
仪表采集板小批量加工的参数保存测试如何列入采购验收?
本款参考方法是修改量程、断电再读取,记录应包含系数、参数与程序版本。询价时先给测试输入、适用配置和判定限值,再约定首件验证与逐板执行的范围;测试配套准备和每次执行分开核价。缺少限值时可先评审方法,不能把完成操作写成指标达标。
仪表采集板小批量加工客户提供程序,写入和开发如何分价?
本款受控内容为量程、单位、滤波、校准与通讯参数。按客户批准文件写入、参数装载和读回校验属于制造执行;实现新逻辑、接口适配或修改算法属于开发评审。报价分别写配套准备、逐板写入、校验与失败处理,不以“含烧录”推定已含应用开发。
仪表采集板小批量加工首件、钢网和上料费复单还需要重算吗?
本款路线为SMT→接口后焊→烧录→分量程校准。含SMT时核对钢网与拼板,插件或后装部分核支撑及装配方式;上料和首件按本批工作约定,旧工装仅在版本、位置和状态吻合时复用。更换QFN ADC、精密件、端子与可换前端中的器件或接口后,先评审工装和零点/跨度、多通道、通讯与掉电保持的影响,再确认重复费用。
仪表采集板小批量加工关键件客供、其余代料如何比较总价?
按本页关键精密件指定;试制前端可分版本采购拆出采购责任表,完整料号、数量、包装和余料规则随料确认。客供仅改变物料采购边界,SMT→接口后焊→烧录→分量程校准以及零点/跨度、多通道、通讯与掉电保持仍是实际工作;缺料、替料或批次变化先批准影响,不把客供料单价与含料组件总价直接比较。
仪表采集板小批量加工返修或补单要复测哪些项目?
以改动影响定位复测:本款原验收项目是零点/跨度、多通道、通讯与掉电保持,出货记录为样板/小批板+校准表+变更与测试记录。返修触及电源、接口、关键模拟或软件版本时,核对关联测试而非只测返修焊点;补单对齐原BOM、参数和测试配套。复测按批准项目和实际执行数量约定费用,不预设免费或固定时限。
比较本类其他产品
- 小批量无线音箱控制板:无线音频与声学联调。
需要先形成设计文件时
四路隔离4–20mA过程采集板设计方案:提供对应电路/布局和验证方案入口;与本页工程参考的通道、接口或机构可能不同,需形成独立设计版本。设计阶段交付源文件、BOM、布局约束和验证记录;本页装联采购按批准文件交付实际PCBA/组件、烧录版本及产品测试记录。
返回小批量PCBA组装比较配置 · 供料与采购 · 测试与交付范围
材料与工艺参考
- 中文资料|SMT封装与装联方法:焊盘、钢网与热过程:仅用于封装/装联方法索引;不支持本文产品配置为诚利鑫已生产型号
- 中文资料|焊接工艺与缺陷定位:润湿、残留和焊料氧化:仅作焊接、残留与缺陷定位的方法资料入口;本页焊接路线需按具体材料/器件验证