历史产品与用途
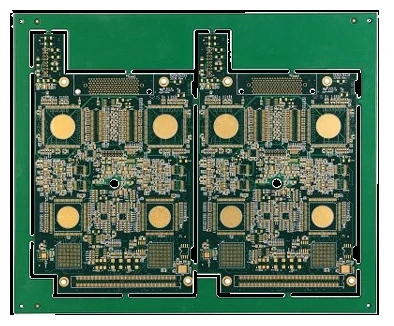
原产品记录以“沉金Bonding工艺”命名,规格为四层FR4、1.6mm板厚。此页保留该历史工艺名称;原记录未给出键合线材、镍金层厚度或键合试验结果。
历史产品档案。制造年份与客户名称未列;本次订单的材料、工艺和验收条件重新确认。
原始规格记录
| 记录项目 | 历史规格 |
|---|---|
| 材质 | FR4 |
| 层数/板厚 | 4L/1.6mm |
| 表面处理 | 沉金 |
| 线宽/线距 | 4/4mil |
| 最小孔径 | 0.25mm |
| 应用 | 嵌入式控制板 |
| 技术特点 | 沉金Bonding工艺 |
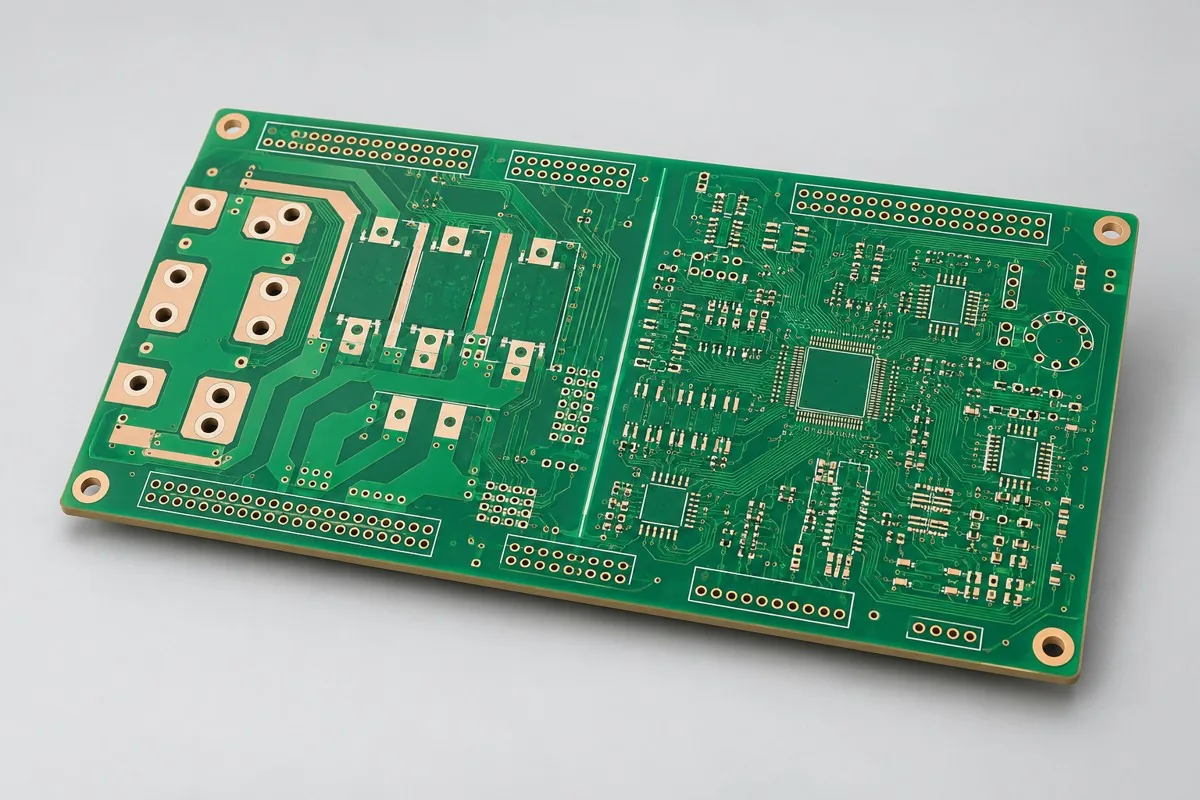
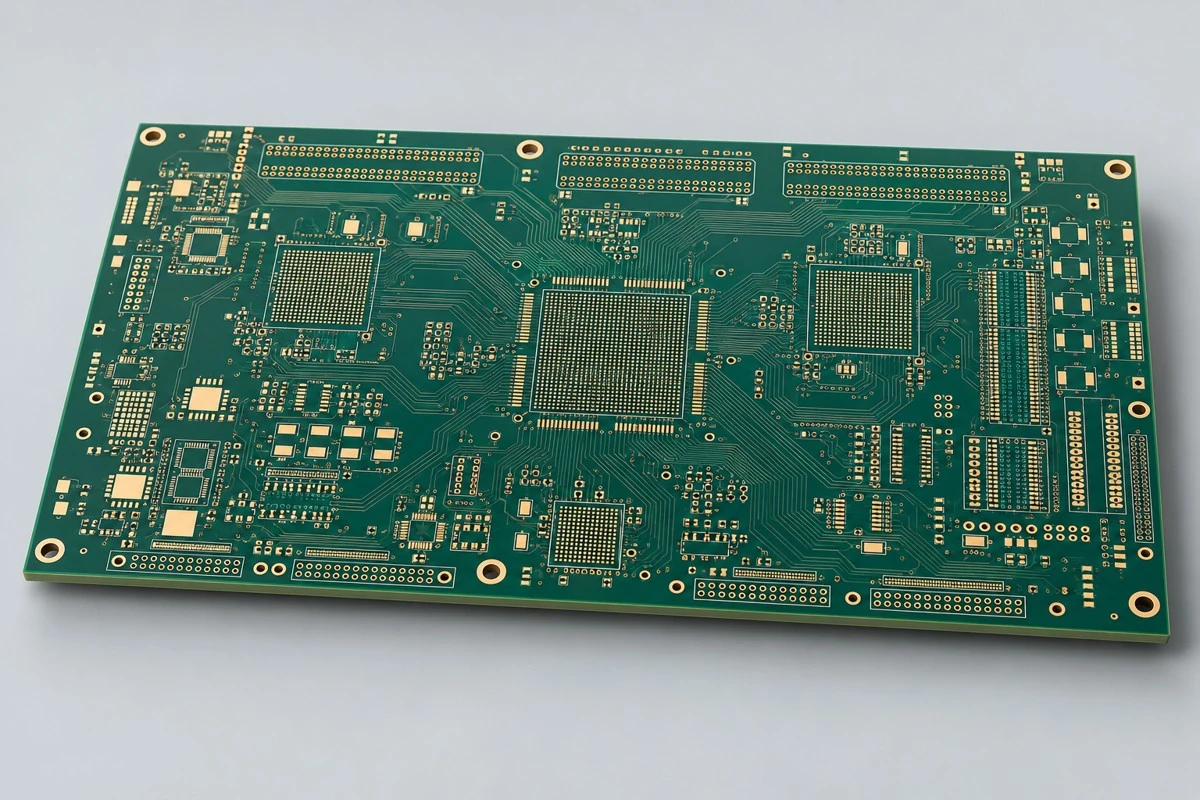
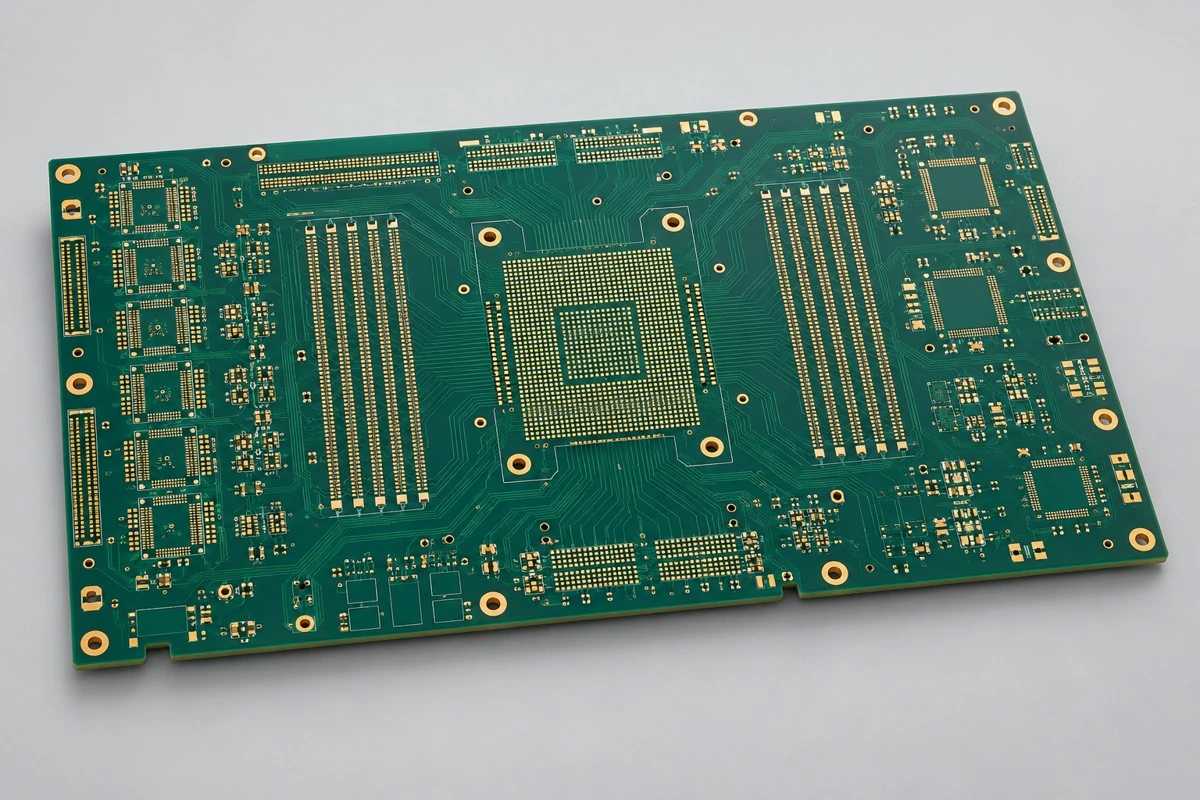
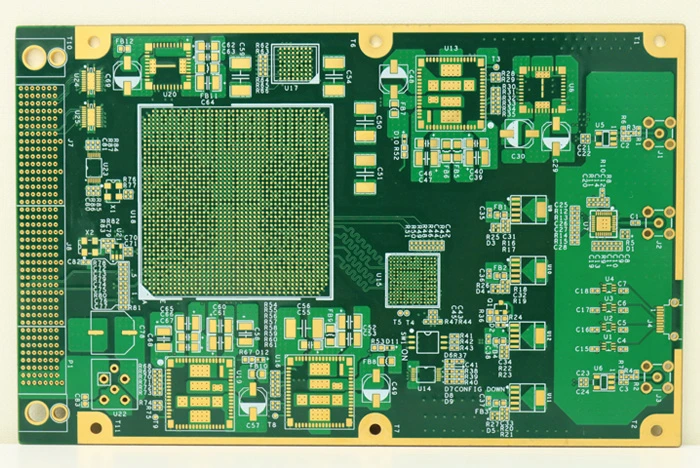
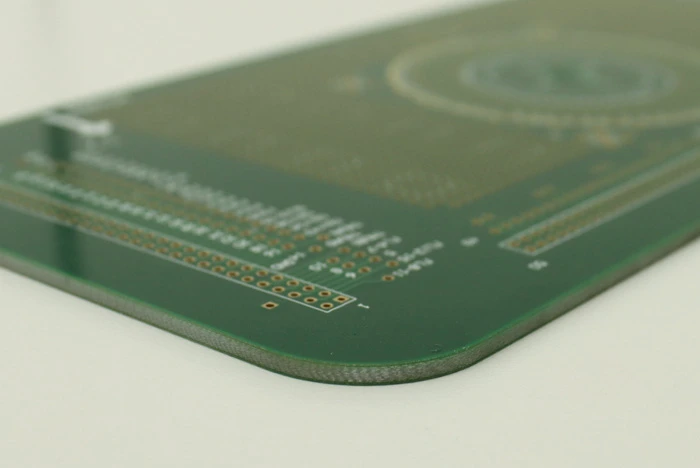
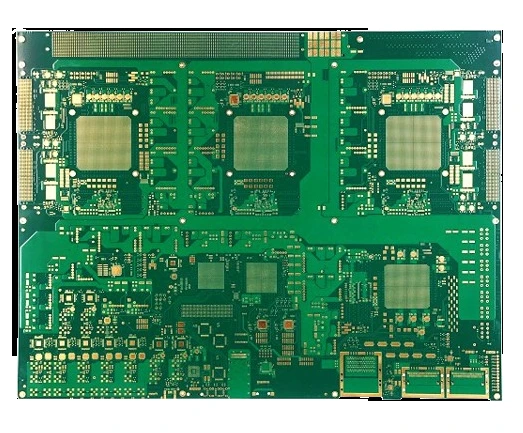
产品实拍
结构与特殊工艺
新键合需求需先核实金线或铝线等线材、焊盘表面规范、清洁与存放要求,再确定适用表面处理。普通沉金焊盘不能仅凭名称认定适合任意键合工艺。
制造检查与检测范围
键合可用性通过指定线材、设备与试样验证;未提供原试验记录时不写已通过键合拉力测试。
询价资料与交付约定
请提供:键合方式与线材、焊盘尺寸和间距、表面规范、镍金层要求、包装与存放条件、试样及拉力检查约定。
报价分别列材料、加工、工程准备与约定检查。交付批准制造图、板件及订单约定的尺寸、电测、镀层或专项记录;未列的历史实测结果不作为本次验收数据。
Bonding区域与普通焊盘怎样分开定义
键合区的材料、表面和洁净要求不能直接沿用普通焊接区域。原档案中的工艺名称需要在本次项目中落实为可检查条件。
检查顺序
- 标记键合区域、接点尺寸、线材与装配接口
- 由键合工艺方确认表面结构、保存与搬运要求,再与制造方案对齐
- 在代表试样上执行约定的外观、连接及键合验证
应交付的判断与记录
输出键合分区图、表面与包装要求及试样批准;没有客户键合条件时不把历史表面处理当成兼容保证